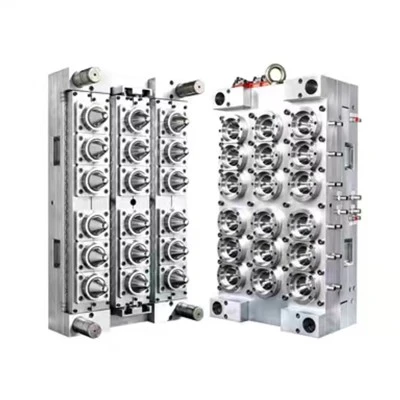
Gan gymryd marw allwthio alwminiwm aml-twll fel enghraifft, mae'r ystod rheoli tymheredd bar ar gyfer marw fflat aml-twll rhwng 390-480 gradd , yn benodol gan ddefnyddio dull oeri grisiog. Mae ystod rheoli tymheredd y bar ar gyfer dargyfeiriwr aml-dwll yn marw yn gyffredinol rhwng 430-500 gradd. Yn nodweddiadol, dylid rheoli'r tymheredd marw rhwng 430-480 gradd, tymheredd y cynhwysydd ingot rhwng 410-440 gradd, a thymheredd y porthladd rhyddhau rhwng 520-580 gradd.
Yn gyffredinol, rheolir yr amser gwresogi marw o fewn 6 awr i sicrhau trwy-allwthio. Ni ddylai'r amser o dynnu'r marw o'r ffwrnais i allwthio'r deunydd fod yn fwy na 3 munud. Yn ystod y broses allwthio, ni ddylid awyru'r bar cyntaf, a dylid defnyddio bar byr ar gyfer allwthio, gyda hyd bar wedi'i reoli ar 200-300mm. Dylai'r bar cyntaf ddechrau gyda gosodiad "0", a dylid cynyddu'r cyflymder allwthio yn raddol ar ôl allwthio, gyda'r cyflymder allwthio yn cael ei reoli ar 30-40m / min. Yn ystod y cynhyrchiad, rhaid diffodd yn llym yn unol â gofynion cyflwr aloi, gan ddefnyddio naill ai oeri aer neu oeri dŵr. Ni chaniateir cau peiriannau heb awdurdod yn ystod cynhyrchiad arferol. Os bydd diffodd yn digwydd oherwydd diffyg offer ac yn fwy na 3 munud, rhaid tynnu'r mowld a'i ddychwelyd i'r ffwrnais i'w ailgynhesu. Yr ystod rheoli tymheredd arferol ar gyfer yr adran allwthio yw 520-580 gradd.
Yn gyffredinol, mae gwresogi gwialen alwminiwm yn cael ei reoli o uchel i isel. Wrth osod y llwydni yn y ffwrnais llwydni ar gyfer gwresogi, ni ddylai'r mowld fod yn agos at wal y ffwrnais na'r fent gefnogwr; dylid ei osod mor ganolog â phosibl. Rhaid cynnal cliriad digonol rhwng mowldiau, yn gyffredinol dim llai na 5 cm. Rhaid cadw'r ffwrnais lwydni yn lân ac yn rhydd o lwch. Yn ystod cynhyrchu llwydni aml-dwll, rhaid i'r gweithredwr fonitro tymheredd y gwialen, tymheredd yr adran allwthio, wyneb y proffil, a gweithrediad offer yn gyson. Mae gweithredu'r dechnoleg "un llwydni, tyllau lluosog" yn llwyddiannus yn gofyn am sylw i sefydlogrwydd y wasg allwthio ac ansawdd y llwydni, ynghyd ag offer ategol uwch megis peiriant gyda pheiriant tynnu dwbl a llif hedfan, mowldiau, ffwrnais gwresogi gwialen alwminiwm, a thechnoleg cneifio poeth ffwrnais ingot hir.
Ym maes vulcanization chwistrellu rwber, mae mowldiau rhedwr oer yn cael eu defnyddio'n gynyddol yn y broses gynhyrchu o chwistrellu cynhyrchion rwber vulcanized oherwydd eu bod yn arbed deunydd, yn lleihau gwastraff deunydd yn sylweddol, ac yn gwella ansawdd y cynnyrch. Ymhlith y rhain, mae dyluniad y rhedwr oer yn hanfodol i ddyluniad cyffredinol llwydni vulcanization. Mae sut i wneud y mwyaf o ddyluniad y ceudod llwydni a gwella effeithlonrwydd yn gwestiwn allweddol. Defnyddir model hylif ffugoplastig i drafod a gwirio dichonoldeb mowldiau tyllau lluosog.